Tại sao máy dập ghim khí nén của tôi cứ bị kẹt? 7 nguyên nhân và cách khắc phục
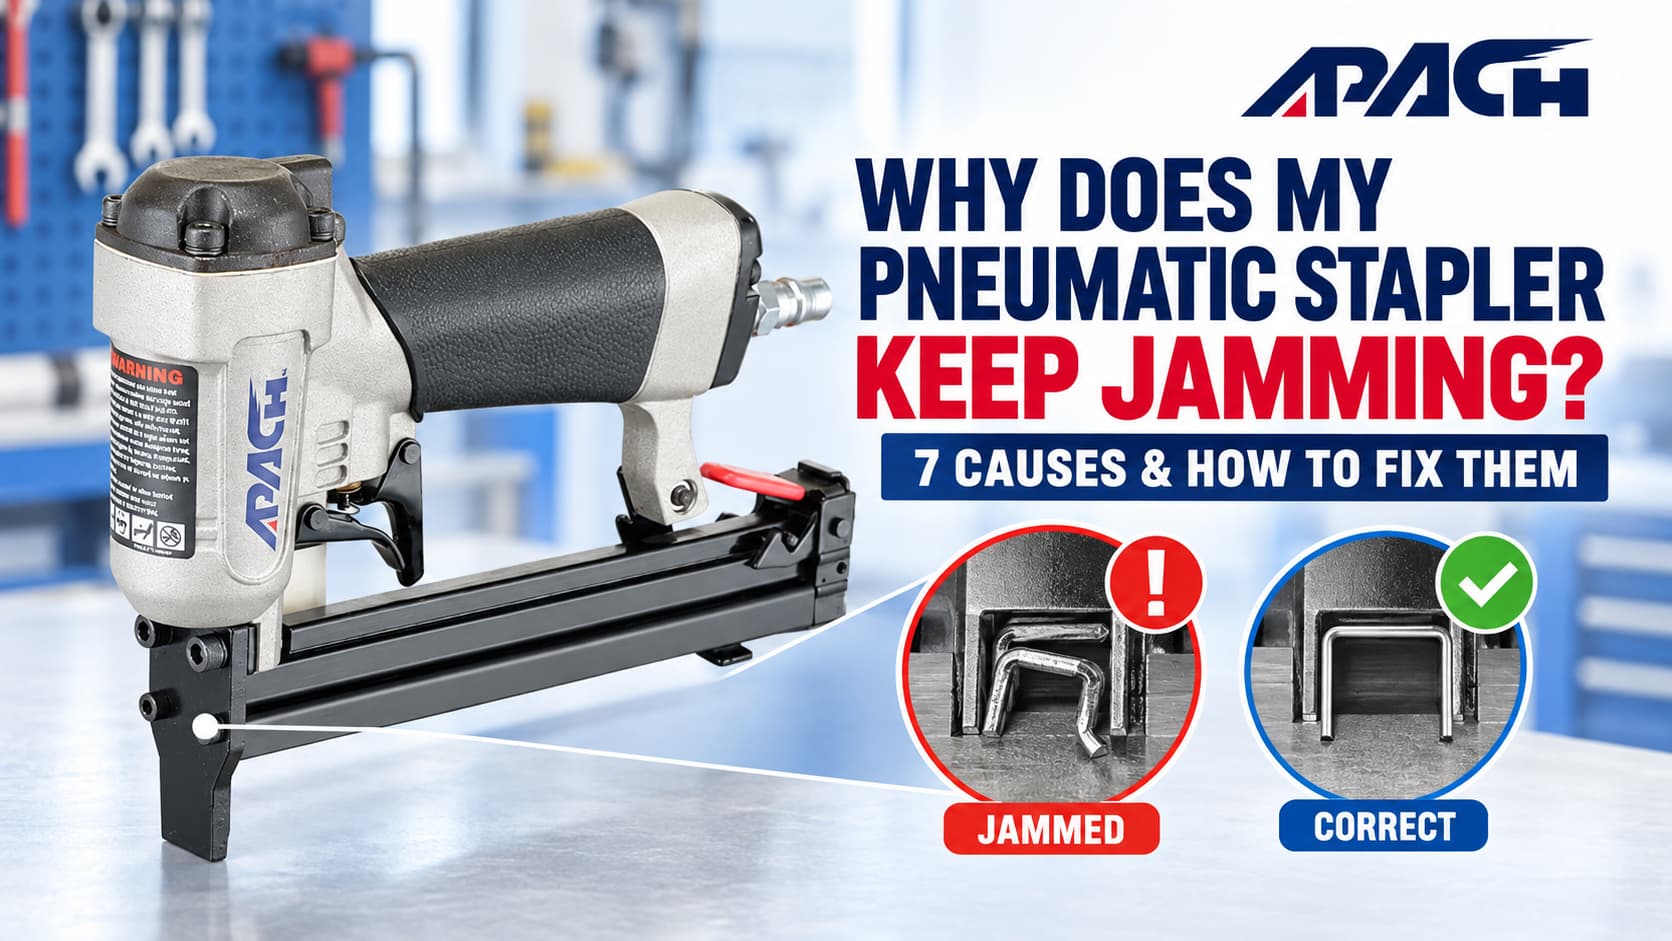
Máy dập ghim khí nén bị kẹt liên tục có thể làm gián đoạn sản xuất, làm hỏng sản phẩm và làm tăng sự mài mòn của lưỡi dẫn động và các bộ phận trong hộp chứa ghim. Các nguyên nhân phổ biến nhất là do sử dụng ghim không đúng loại, dải ghim bị hỏng, nạp ghim không đúng cách, có mảnh vụn trong đầu hoặc hộp chứa ghim, áp suất khí không ổn định, các bộ phận cấp ghim bị mòn và kỹ thuật vận hành không chính xác .
Quan trọng: Trước khi mở hộp chứa ghim hoặc xử lý kẹt ghim, luôn luôn ngắt kết nối dụng cụ khỏi nguồn khí nén. Tuyệt đối không được cố gắng lấy ghim bị kẹt ra khi dụng cụ vẫn còn được kết nối với nguồn khí nén.
Mục lục
- Là do kẹt giấy, lỗi nạp liệu hay ổ đĩa chưa được nạp đầy?
- Chẩn đoán nhanh máy dập ghim khí nén
- Nguyên nhân 1: Loại hoặc kích thước ghim không phù hợp
- Nguyên nhân 2: Ghim bị hỏng hoặc được sắp xếp không đúng cách
- Nguyên nhân 3: Lắp ghim không đúng cách
- Nguyên nhân 4: Vật thể lạ trong hộp tiếp đạn hoặc đầu đạn
- Nguyên nhân 5: Áp suất không khí không chính xác hoặc không ổn định
- Nguyên nhân 6: Bộ phận truyền động hoặc bộ phận cấp dây bị mòn
- Nguyên nhân 7: Kỹ thuật vận hành không chính xác
- Cách khắc phục tình trạng kẹt giấy khi sử dụng máy dập ghim khí nén
- Khi nào cần bảo dưỡng máy dập ghim?
- Lựa chọn máy dập ghim khí nén đáng tin cậy
- Câu hỏi thường gặp
Là do kẹt giấy, lỗi nạp liệu hay ổ đĩa chưa được nạp đầy?
Trước khi tiến hành sửa chữa, hãy xác định chính xác vấn đề đang xảy ra.
| Triệu chứng | Ý nghĩa thường thấy của nó |
|---|---|
| Ghim bấm bị mắc kẹt trong mũi | Một sự kẹt chốt thực sự |
| Công cụ hoạt động nhưng không có ghim nào được đóng vào. | Cho ăn sai hoặc thất bại trong việc cho ăn |
| Ghim bấm vẫn còn ở phía trên bề mặt làm việc. | Ổ đĩa chưa hoàn chỉnh |
| Hai chiếc ghim đi vào kênh điều khiển | Nạp kép |
| Máy dập ghim hoạt động không ổn định. | Vấn đề về cung cấp khí, cấp liệu hoặc hao mòn bên trong |
Những triệu chứng này có thể có nhiều nguyên nhân khác nhau. Ví dụ, áp suất thấp có thể gây ra hiện tượng đóng ghim không hoàn toàn, nhưng ghim bị kẹt trong đầu ghim thì nhiều khả năng liên quan đến sự không tương thích của ghim, tải trọng, mảnh vụn hoặc các bộ phận bị mòn.
Chẩn đoán nhanh máy dập ghim khí nén
Hãy bắt đầu với những bước kiểm tra này:
- Ngắt nguồn cấp khí.
- Tháo bỏ dải ghim còn lại.
- Hãy xử lý chỗ kẹt theo hướng dẫn sử dụng dụng cụ.
- Hãy đảm bảo rằng loại ghim và kích thước phù hợp với máy bấm ghim.
- Kiểm tra hộp tiếp đạn, bộ phận nạp đạn và đầu mũi xem có mảnh vụn hoặc hư hỏng gì không.
- Nạp lại những chiếc ghim thẳng, không bị hư hỏng.
- Kết nối lại đường cấp khí và điều chỉnh nó trong phạm vi hoạt động đã được chỉ định.
- Hãy thử bấm ghim trên một mảnh vật liệu thừa.
Nếu sự cố tương tự vẫn xảy ra sau khi kiểm tra, hãy kiểm tra dụng cụ xem có bị mòn linh kiện hay không hoặc liên hệ dịch vụ chuyên nghiệp.
Nguyên nhân 1: Loại hoặc kích thước ghim không phù hợp
Sử dụng loại ghim không tương thích là một trong những nguyên nhân phổ biến nhất gây ra tình trạng kẹt giấy lặp đi lặp lại.
Những mặt hàng thiết yếu trông có vẻ giống nhau có thể khác nhau ở những điểm sau:
- Chiều rộng vương miện
- Độ dày dây
- Chiều dài chân
- Cấu hình dải
- Góc sắp xếp hoặc chất kết dính
- Vật liệu và hoàn thiện bề mặt
Ngay cả một sự khác biệt nhỏ về kích thước cũng có thể khiến ghim không thể di chuyển trơn tru trong hộp chứa ghim hoặc không đi vào rãnh dẫn hướng một cách chính xác.
Cách khắc phục
Kiểm tra nhãn dụng cụ, sách hướng dẫn sử dụng hoặc thông số kỹ thuật sản phẩm để biết loại ghim bấm phù hợp. Không nên chọn ghim bấm chỉ dựa trên chiều dài chân ghim hoặc hình thức bên ngoài.
APACH cung cấp nhiều loại máy dập ghim khí nén khác nhau, bao gồm các cấu hình dây mảnh, đầu ghim hẹp, đầu ghim trung bình và đầu ghim rộng. Mỗi mẫu được thiết kế cho kích thước ghim cụ thể, vì vậy dòng sản phẩm ghim phải phù hợp với dụng cụ đã chọn.
Nếu máy dập ghim có thể sử dụng nhiều độ dài ghim khác nhau, hãy đảm bảo độ dài ghim đã chọn cũng phù hợp với vật cần dập. Ghim quá dài đối với vật liệu cứng hoặc mỏng có thể bị cong thay vì xuyên thấu đúng cách.
Nguyên nhân 2: Ghim bị hỏng hoặc được sắp xếp không đúng cách
Ghim bấm có thể bị cong, tách rời, ăn mòn hoặc nhiễm bẩn trong quá trình vận chuyển và bảo quản. Một dải ghim bị hỏng có thể không di chuyển đều trong hộp chứa.
Việc sắp xếp kém cũng có thể khiến các ghim riêng lẻ bị lệch khỏi vị trí. Điều này làm tăng nguy cơ kẹt giấy, kẹt giấy kép và tắc nghẽn giấy.
Cách khắc phục
Tháo dải ghim và kiểm tra xem có:
- Chân kẹp cong
- Sắp xếp bị lỗi hoặc không đồng đều
- Gỉ sét hoặc nhiễm bẩn
- Các cạnh bị nghiền nát
- Ghim rời từng cái
Thay thế những chiếc ghim bị hỏng thay vì cố gắng nắn thẳng chúng. Bảo quản ghim bấm ở nơi khô ráo và bảo vệ các hộp đã mở khỏi hơi ẩm, bụi bẩn và va đập.
Nguyên nhân 3: Lắp ghim không đúng cách
Một chiếc ghim bấm đúng chuẩn vẫn có thể bị kẹt nếu được nạp sai hướng, đặt ngoài rãnh dẫn hướng hộp ghim hoặc bị ép vào hộp ghim khi hộp chưa đóng kín hoàn toàn.
Hộp chứa kim bấm quá tải có thể khiến bộ phận nạp kim không thể di chuyển trơn tru. Kim bấm cũng có thể bị gãy nếu bị rơi vào hộp chứa một cách thô bạo.
Cách khắc phục
Ngắt nguồn cấp khí và làm theo quy trình nạp khí dành riêng cho từng loại máy. Hãy đảm bảo:
- Dải ghim hướng đúng chiều.
- Dải kim loại nằm phẳng bên trong rãnh chứa đạn.
- Tạp chí không chứa quá số lượng giấy tờ quy định.
- Bộ phận cấp giấy tiếp xúc với dải ghim một cách chính xác.
- Hộp tiếp đạn đóng và khóa hoàn toàn.
Không được dùng lực mạnh để đóng băng đạn. Lực cản có thể cho thấy việc nạp đạn không đúng cách hoặc có vật lạ bên trong rãnh dẫn đạn.
Nguyên nhân 4: Vật thể lạ trong hộp tiếp đạn hoặc đầu đạn
Bụi gỗ, cặn keo, vật liệu sắp xếp bị hỏng, mảnh kim loại và các mảnh ghim bị hư có thể tích tụ bên trong hộp chứa giấy hoặc đầu in.
Ngay cả một vật cản nhỏ cũng có thể cản trở chuyển động của ghim hoặc ngăn lưỡi ghim trở lại vị trí bình thường.
Cách khắc phục
Sau khi ngắt nguồn khí và tháo dụng cụ:
- Mở hộp chứa đạn hoặc cơ chế gỡ kẹt đạn theo hướng dẫn trong sách hướng dẫn sử dụng.
- Hãy dùng dụng cụ thích hợp để gỡ chiếc ghim bị kẹt.
- Làm sạch các mảnh vụn bám trong hộp tiếp đạn và đầu nòng súng.
- Kiểm tra kênh trình điều khiển xem còn sót lại mảnh vụn nào không.
- Hãy đảm bảo rằng bộ phận cấp liệu hoạt động trơn tru.
Không được phép sửa đổi, mài hoặc mở rộng rãnh dẫn động. Việc thay đổi các bộ phận an toàn hoặc cấu trúc có thể làm hỏng dụng cụ và tạo ra nguy hiểm khi vận hành.
Nguyên nhân 5: Áp suất không khí không chính xác hoặc không ổn định
Áp suất khí quá thấp có thể ngăn lưỡi dẫn động hoàn thành toàn bộ hành trình. Điều này có thể khiến ghim chưa được đóng hết hoặc làm gián đoạn chu trình hoạt động.
Áp lực quá lớn không phải là giải pháp thích hợp. Nó có thể làm tăng độ giật, đẩy nhanh quá trình mài mòn các bộ phận, làm hỏng phôi và vượt quá phạm vi hoạt động an toàn của dụng cụ.
Cách khắc phục
Sử dụng phạm vi áp suất được chỉ định cho từng loại máy bấm ghim và kiểm tra áp suất trong khi máy đang hoạt động. Nếu áp suất giảm trong quá trình bấm ghim, hãy kiểm tra:
- Công suất đầu ra của máy nén
- Đường kính và chiều dài ống
- Năng lực điều tiết
- khớp nối và phụ kiện
- Bộ lọc và bộ tách ẩm
- Rò rỉ khí
- Sử dụng đồng thời các dụng cụ khí nén khác
Chỉ tăng áp suất trong phạm vi hoạt động do nhà sản xuất quy định.
Nguyên nhân 6: Bộ phận truyền động hoặc bộ phận cấp dây bị mòn
Nếu đã nạp đúng loại ghim và nguồn khí ổn định, hiện tượng kẹt ghim lặp đi lặp lại có thể là dấu hiệu của sự hao mòn cơ học.
Các yếu tố có thể ảnh hưởng đến quá trình cho ăn bao gồm:
- Lưỡi dao điều khiển
- Lò xo cấp liệu
- Giá đỡ băng đạn
- Piston hoặc bộ giảm chấn
- Vòng chữ O và gioăng
- Các bộ phận của mũi
Lưỡi kẹp bị cong hoặc sứt mẻ có thể kẹp ghim lệch tâm. Lò xo bộ phận nạp ghim yếu có thể không đẩy được ghim tiếp theo vào đúng vị trí, dẫn đến hiện tượng kẹp không hoạt động hoặc nạp ghim không liên tục.
Cách khắc phục
Kiểm tra các bộ phận có thể tiếp cận theo hướng dẫn sử dụng. Ngừng sử dụng máy dập ghim nếu lưỡi dập ghim bị cong, sứt mẻ hoặc không tự động trở về vị trí cũ.
Việc tháo lắp bên trong và thay thế linh kiện phải được thực hiện bởi nhân viên có chuyên môn, sử dụng các phụ tùng dành riêng cho từng mẫu máy cụ thể.
Nguyên nhân 7: Kỹ thuật vận hành không chính xác
Máy dập ghim khí nén có thể bị kẹt ghim nếu đầu ghim không được giữ chắc chắn và vuông góc với vật cần dập. Việc bắn ghim khi dụng cụ đang di chuyển, nghiêng hoặc nảy lên khỏi bề mặt có thể ảnh hưởng đến việc ghim vào.
Các vật liệu quá cứng, kim loại ẩn bên trong, các nút thắt hoặc chiều dài ghim không phù hợp cũng có thể khiến ghim bị cong và kẹt.
Cách khắc phục
Để việc buộc chặt được chắc chắn hơn:
- Giữ dụng cụ thẳng góc với bề mặt làm việc.
- Đảm bảo lực tiếp xúc ổn định trước khi bắn.
- Không được kéo lê hoặc xoay máy dập ghim trong quá trình nhả ghim.
- Chọn độ dài ghim phù hợp với chất liệu.
- Kiểm tra các vật liệu chưa từng sử dụng trước khi đưa vào sản xuất.
- Duy trì nhịp độ hoạt động được kiểm soát.
Người vận hành sử dụng các dụng cụ điều khiển bằng tiếp xúc hoặc tự động cần tuân theo hướng dẫn của nhà sản xuất và được đào tạo phù hợp trước khi vận hành ở tốc độ cao.
Cách khắc phục tình trạng kẹt giấy khi sử dụng máy dập ghim khí nén
Một quy trình phòng ngừa hiệu quả hơn việc liên tục làm sạch mũi.
Trước mỗi ca làm việc
- Xác nhận khả năng tương thích của ghim bấm.
- Kiểm tra ghim bấm xem có bị hư hỏng không.
- Kiểm tra ống dẫn và các khớp nối.
- Đặt áp suất hoạt động chính xác.
- Bôi trơn dụng cụ nếu hướng dẫn sử dụng yêu cầu.
Trong quá trình vận hành
- Giữ máy dập ghim vuông góc với vật cần dập.
- Theo dõi sự thay đổi về âm thanh, độ giật và độ sâu khi đóng cọc.
- Ngừng ngay lập tức nếu việc cho ăn trở nên không đều đặn.
Sau khi sử dụng
- Ngắt nguồn cấp khí.
- Loại bỏ các mảnh vụn khỏi hộp đạn và đầu nòng súng.
- Bảo quản máy dập ghim và các loại ghim ở nơi sạch sẽ, khô ráo.
- Ghi lại các sự cố thường xuyên xảy ra trong môi trường sản xuất.
Những nguyên tắc này cũng áp dụng cho các loại máy bắn đinh và dập ghim khí nén chuyên nghiệp khác, mặc dù loại đinh, phạm vi áp suất và quy trình bảo dưỡng phù hợp sẽ khác nhau tùy theo từng model.
Khi nào cần bảo dưỡng máy dập ghim?
Sắp xếp lịch kiểm tra chuyên nghiệp khi:
- Tình trạng kẹt dụng cụ lại tái diễn sau khi dụng cụ đã được làm sạch và nạp lại đúng cách.
- Lưỡi dao dẫn động không trở về vị trí ban đầu một cách bình thường.
- Bộ phận cấp thức ăn bị kẹt hoặc di chuyển không đều.
- Không khí rò rỉ từ nắp, cò súng hoặc đầu mũi.
- Độ sâu của ốc vít vẫn không nhất quán ở áp suất chính xác.
- Công cụ này hoạt động mà không cần nạp ghim.
- Các bộ phận có thể nhìn thấy bị nứt, cong vênh hoặc mòn quá mức.
Việc tiếp tục sử dụng máy dập ghim bị hỏng có thể biến sự cố nhỏ về việc cấp ghim thành hư hỏng bên trong nghiêm trọng hơn và tốn kém hơn.
Lựa chọn máy dập ghim khí nén đáng tin cậy
Nên lựa chọn máy dập ghim phù hợp dựa trên thông số kỹ thuật của ghim, chất liệu, độ sâu ghim, tần suất hoạt động và môi trường sản xuất.
APACH cung cấp máy bắn đinh và máy dập ghim khí nén cho đồ nội thất, bọc ghế, xây dựng, pallet, hàng rào, nhà lắp ghép và các ứng dụng buộc chặt công nghiệp khác.
Đối với các ứng dụng dập ghim dạng dải thông thường, người mua có thể tham khảo toàn bộ dòng máy dập ghim khí nén của APACH. Các hoạt động đóng gói và vận chuyển cần cố định thùng carton sóng cũng có thể xem xét dòng máy dập ghim chuyên dụng để đóng thùng carton .
Với kinh nghiệm trong phát triển dụng cụ khí nén và hợp tác OEM/ODM, APACH có thể giúp người mua đánh giá khả năng tương thích của ghim bấm, cấu hình dụng cụ, tần suất sản xuất và điều kiện vận hành.
Bạn cần trợ giúp để giải quyết tình trạng kẹt giấy liên tục ở máy dập ghim?
Để lựa chọn sản phẩm hoặc khắc phục sự cố thường xuyên xảy ra với máy dập ghim, vui lòng cung cấp cho APACH thông tin về kiểu máy, thông số ghim, áp suất hoạt động, vật liệu phôi và mô tả lỗi. Thông tin này giúp phân biệt vấn đề vận hành với sự không phù hợp của ghim hoặc vấn đề về linh kiện.
Câu hỏi thường gặp
Tại sao máy dập ghim khí nén của tôi hoạt động nhưng không có ghim nào được bắn ra?
Hộp chứa ghim có thể đã hết, ghim có thể không được nạp đúng cách, hoặc bộ phận nạp ghim, lưỡi ghim hoặc các gioăng bên trong có thể bị mòn. Hãy ngắt nguồn khí trước khi kiểm tra dụng cụ.
Áp suất không khí thấp có thể khiến máy dập ghim bị kẹt không?
Áp suất thấp dễ dẫn đến việc ghim không hoàn chỉnh hoặc chu kỳ hoạt động bị gián đoạn. Nó có thể góp phần gây ra các vấn đề về cấp liệu, nhưng hiện tượng kẹt vật lý lặp đi lặp lại cũng có thể do ghim không đúng loại, mảnh vụn hoặc hao mòn linh kiện.
Tôi có thể sử dụng loại ghim bấm khác cho máy bấm ghim khí nén của mình không?
Thương hiệu thôi chưa đủ để quyết định khả năng tương thích. Dòng ghim, độ rộng đầu ghim, cỡ dây, chiều dài chân ghim và kiểu sắp xếp phải phù hợp với thông số kỹ thuật của dụng cụ.
Tôi có nên thêm dầu khi máy dập ghim khí nén của tôi cứ bị kẹt không?
Chỉ bôi trơn dụng cụ theo hướng dẫn của nhà sản xuất. Dầu có thể hữu ích khi có ma sát hoặc bôi trơn không đủ, nhưng nó sẽ không khắc phục được tình trạng ghim không tương thích, lưỡi dẫn động bị hỏng hoặc mảnh vụn trong hộp chứa ghim.
Làm thế nào để tôi có thể gỡ kẹt máy dập ghim khí nén một cách an toàn?
Ngắt kết nối ống dẫn khí, tháo các ghim còn lại và làm theo quy trình xử lý kẹt ghim trong sách hướng dẫn sử dụng dụng cụ. Tuyệt đối không được đặt tay gần đầu ghim hoặc cố gắng xử lý kẹt ghim khi dụng cụ đang được kết nối với khí nén.