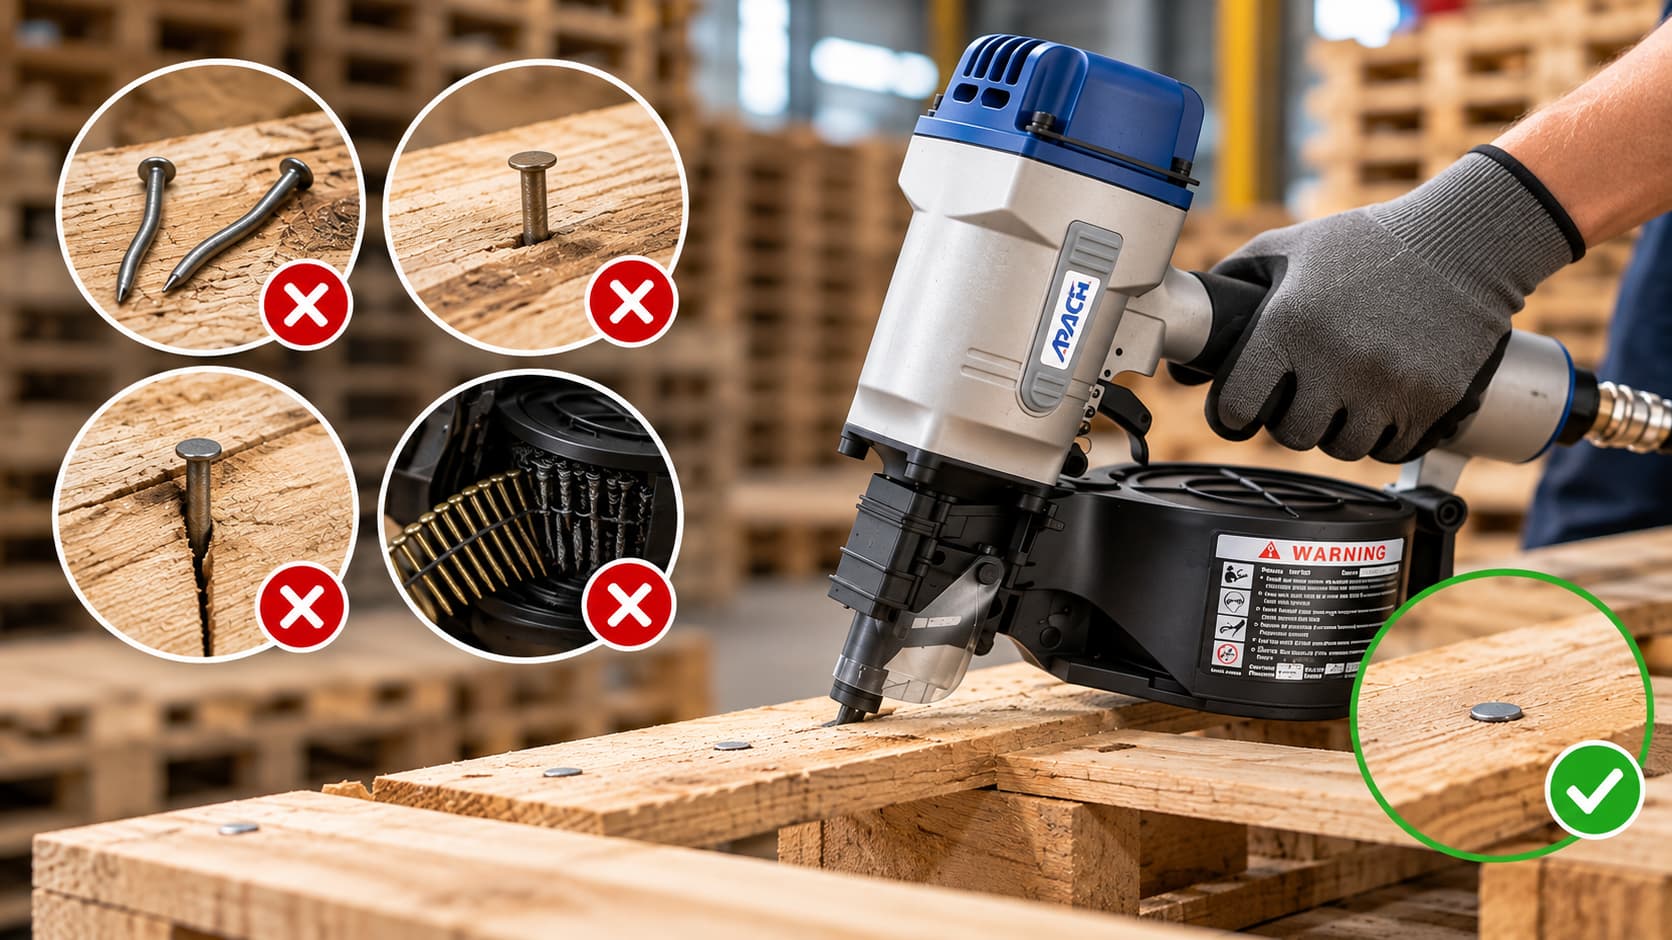
Pri výrobe paliet môžu ohnuté klince, neúplné preniknutie, štiepenie dreva a zaseknutie klincov viesť k plytvaniu spojovacími prvkami, poškodeniu komponentov a nákladným opravám. Keď sa tieto problémy opakovane vyskytujú počas veľkoobjemovej výroby, zvyšujú spotrebu materiálu, prerušujú montážne operácie a znižujú efektivitu výroby.
Spoločnosť APACH Tools, taiwanský výrobca pneumatického upevňovacieho náradia, ponúka priemyselné klincovačky na cievky na výrobu paliet, drevených obalov a prepraviek. Výberom kompatibilných spojovacích prvkov, udržiavaním stabilného výkonu náradia a zlepšením upevňovacích postupov môžu výrobcovia paliet znížiť počet predchádzajúcich chýb a zlepšiť konzistentnosť montáže.
Táto príručka vysvetľuje hlavné príčiny plytvania klincami, praktické spôsoby, ako predchádzať prepracovaniu, a ako vyhodnotiť klincovačky na výrobu paliet.
1. Čo spôsobuje plytvanie klincami a ich prepracovanie pri výrobe paliet?
K odpadu z klincov a ich prepracovaniu zvyčajne dochádza, keď spojovacie prvky, drevené materiály, nastavenia zariadení alebo prevádzkové postupy nezodpovedajú výrobným požiadavkám.
| Bežný problém | Možné príčiny | Vplyv na produkciu |
|---|---|---|
| Ohnuté klince | Tvrdé uzly, nevhodné klince, nesprávne zarovnanie nástroja | Zbytočné klince a opravy |
| Neúplná penetrácia | Nedostatočná energia pohonu, husté drevo, obmedzený prúd vzduchu | Opätovné pribíjanie klincov a meškania pri kontrole |
| Preťažené klince | Nadmerná energia pri zatáčaní alebo nesprávne nastavenie hĺbky | Poškodené drevo a potenciálne oslabené spoje |
| Štiepanie dreva | Nesprávne umiestnenie klincov, nevhodný priemer klincov, chybné drevo | Výmena komponentov |
| Zaseknuté nechty | Poškodené klincové cievky, nekompatibilné spojovacie prvky, problémy s podávaním | Prestoje vo výrobe |
| Nekonzistentné umiestnenie nechtov | Zlé zarovnanie alebo umiestnenie | Montážne chyby a prepracovanie |
Identifikácia konkrétnej chyby je nevyhnutná. Napríklad zvýšenie tlaku vzduchu nemusí vyriešiť neúplnú penetráciu, ak je skutočným problémom nevhodná špecifikácia klinca alebo nadmerná hustota dreva.
Kľúčové ponaučenie: Účinné znižovanie odpadu začína identifikáciou príčiny upevňovacích chýb, a nie opakovanou opravou hotových paliet.
2. Ako ovplyvňujú špecifikácie klincov a stav dreva kvalitu upevnenia?
Výber spojovacieho prvku priamo ovplyvňuje kvalitu montáže palety. Dĺžka klinca, priemer, tvar drieku a vlastnosti dreva sa musia brať do úvahy spoločne.
Dĺžka a priemer klinca
Klince musia zabezpečiť dostatočné preniknutie do nosného dreveného prvku bez toho, aby vyčnievali alebo poškodili zostavu.
Príliš krátky klinec nemusí dosiahnuť požadovaný spojovací výkon, zatiaľ čo nadmerne dlhý klinec môže spôsobiť riziko vyčnievania. Priemer klinca tiež záleží: väčšie priemery môžu za určitých podmienok, najmä v blízkosti okrajov dosky, zvýšiť riziko prasknutia.
Špecifikácie klincov by sa mali riadiť návrhom palety a príslušnými výkonnostnými požiadavkami, a nie jedným univerzálnym odporúčaním veľkosti.
Hladké, prstencové a skrutkové klince
| Typ nechtov | Charakteristiky | Úvaha o výbere |
|---|---|---|
| Hladká stopka | Hladký hriadeľ, vo všeobecnosti ľahšie ovládateľný | Odolnosť voči vytiahnutiu môže byť nižšia ako u alternatív s deformovanou stopkou. |
| Driek krúžku | Prstencové hrebene pozdĺž hriadeľa | Môže zlepšiť odolnosť voči vytiahnutiu v závislosti od dreva a konštrukcie spojovacieho prvku |
| Driek skrutky | Profil špirálového hriadeľa | Používa sa tam, kde sa vyžadujú špecifické charakteristiky odberu a pripojenia. |
Zmena typu klinca bez overenia kompatibility nástroja môže spôsobiť problémy s podávaním alebo nekonzistentné upevňovanie.
Kvalita dreva a vlhkosť
Hustota dreva, uzly, praskliny, zmeny hrúbky a obsah vlhkosti môžu ovplyvniť výkon zatĺkania klincov. Napríklad upevňovací systém, ktorý funguje konzistentne s jednou várkou mäkkého dreva, môže pri použití s hustejším materiálom viesť k neúplnému preniknutiu.
Pred montážou by mali výrobcovia skontrolovať rozmery dreva a viditeľné chyby. Účinnosť upevnenia by sa mala skontrolovať aj pri zmene špecifikácií materiálu alebo dodávateľov.
Kľúčové ponaučenie: Správny výber klincov musí zohľadňovať konštrukciu palety aj stav dreva. Spojovacie prvky by mali tiež spĺňať príslušné požiadavky na dizajn a výkon palety.
3. Ako tlak vzduchu a výkon cievkového klincovacieho stroja ovplyvňujú odpad z klincov?
Pneumatické klincovačky vyžadujú dostatočný a stabilný prívod stlačeného vzduchu, aby mohli klince konzistentne zatĺkať.
Keď počas nepretržitej prevádzky klesne tlak vzduchu, klince nemusia úplne preniknúť. Nadmerná energia zatĺkania môže spôsobiť preťaženie a poškodenie dreva.
Medzi bežné príčiny nekonzistentného výkonu patria upchaté hadice, úniky vzduchu, nedostatočný výkon kompresora, nesprávne nastavenie regulátora a opotrebované komponenty nástroja.
Čo by mali výrobcovia paliet skontrolovať?
- Skontrolujte, či prevádzkový tlak zodpovedá špecifikáciám výrobcu nástroja.
- Skontrolujte stabilitu tlaku počas prevádzky klincovačky.
- Skontrolujte hadice, armatúry a vzduchové pripojenia, či nie sú obmedzené alebo netesné.
- Skontrolujte, či dĺžka, priemer a zoradenie klinca zodpovedajú nástroju.
- Dodržiavajte pokyny výrobcu týkajúce sa čistenia, mazania a údržby.
Nikdy neprekračujte menovitý prevádzkový tlak klincovačky, aby ste kompenzovali slabé prenikanie. Ak chyby pretrvávajú, skontrolujte spojovacie prvky, drevené materiály a stav nástroja.
Výber klincovačky APACH pre výrobu paliet
Spoločnosť APACH ponúka priemyselné klincovačky na cievky na montáž paliet, balenie a prepravky. Vhodné zariadenie by sa malo vyberať podľa požadovaných spojovacích prvkov a výrobných podmienok.
| Model APACH | Charakteristiky produktu | Zváženie žiadosti |
|---|---|---|
| CN-70.1 Nabíjačka na cievky | Podporuje klince s priemerom 45 – 70 mm a priemerom 2,3 – 2,9 mm s plochým drôtom uhlom 15° | Aplikácie na paletové a drevené obaly vyžadujúce kompatibilné spojovacie prvky |
| Priemyselná klincovačka na cievky CN-70E2 | Priemyselná klincovačka na cievky s dvojdielnym vodiacim prvkom pre nosný spoj | Aplikácie na palety a prepravky |
| Nabíjačka na cievky CN-100E | Priemyselná klincovačka na cievky pre väčšie kompatibilné spojovacie prvky | Paletové a baliace aplikácie vyžadujúce podporované špecifikácie klincov |
Pri opakovanej výrobe by sa mala zvážiť aj kapacita zásobníka. Väčší zásobník môže znížiť frekvenciu prebíjania, ale automaticky nezníži počet defektov klincov.
Kľúčové ponaučenie: Správna klincovačka musí zodpovedať požadovaným klincom, dreveným materiálom a prevádzkovým podmienkam. Stabilný výkon nástroja je dôležitejší ako samotná kapacita zásobníka.
4. Päť praktických spôsobov, ako znížiť množstvo odpadu z nechtov a ich prepracovanie
Výrobcovia paliet môžu znížiť opakujúce sa chyby upevňovania zlepšením nasledujúcich piatich oblastí.
4.1 Štandardizácia špecifikácií nechtov
Pre každý návrh palety stanovte schválené špecifikácie klincov vrátane dĺžky, priemeru, typu drieku a zoradenia. Jasne identifikujte spojovacie prvky na výrobných pracoviskách, aby ste zabránili operátorom vkladať nesprávne typy klincov.
4.2 Pred montážou skontrolujte drevo
Skontrolujte podlahové dosky a nosné prvky, či nemajú praskliny, nevhodné rozmery a viditeľné chyby. Oddelenie nevhodných komponentov pred montážou pomáha zabrániť tomu, aby sa poškodené palety dostali pod konečnú kontrolu.
4.3 Pravidelne udržiavajte pneumatické náradie
Skontrolujte vzduchové prípojky, zásobníky a podávacie mechanizmy podľa pokynov výrobcu na údržbu. Poškodené alebo nefunkčné klincovačky vyraďte z výroby, kým nebudú skontrolované.
Pred odstránením zaseknutého vzduchu alebo vykonaním údržby vždy odpojte prívod stlačeného vzduchu podľa postupov výrobcu.
Ďalšie pokyny nájdete v článku spoločnosti APACH: Tipy na údržbu klincovačiek: Ako udržiavať nástroj v perfektnom stave .
4.4 Zlepšenie konzistencie umiestnenia nechtov
Nesprávne umiestnenie klincov môže prispieť k ich štiepeniu, vyčnievaniu alebo spojom, ktoré nespĺňajú požadovaný vzor upevnenia.
Používajte schválené špecifikácie umiestnenia klincov, zaškoľte obsluhu v správnom umiestnení nástrojov a zvážte vhodné upínacie prípravky pre opakovanú montáž.
4.5 Zaznamenajte chyby a nápravné opatrenia
Sledujte ohnuté klince, neúplné preniknutie, štiepenie dreva a zasekávanie klincov podľa pracovnej stanice, nástroja, dávky spojovacích prvkov alebo modelu palety. To pomáha výrobným tímom identifikovať opakujúce sa príčiny a vyhodnotiť, či sú nápravné opatrenia účinné.
Kľúčové ponaučenie: Konzistentné materiály, údržba zariadení a štandardizované postupy upevňovania môžu pomôcť predchádzať chybám skôr, ako si vyžadujú prepracovanie.
5. Ako merať odpad z klincov a ich opracovanie pri výrobe paliet
Na vyhodnotenie úsilia o zlepšenie by výrobcovia mali sledovať tri praktické ukazovatele výroby.
| Kľúčový ukazovateľ výkonnosti (KPI) | Výpočet alebo meranie | Účel |
|---|---|---|
| Miera odpadu z nechtov | Vyhodené klince / Celkový počet spotrebovaných klincov × 100 % | Meria odpad zo spojovacích prvkov |
| Miera prepracovania paliet | Palety vyžadujúce prepracovanie / Celkový počet zmontovaných paliet × 100 % | Sleduje chyby montáže |
| Prestoje súvisiace s upevňovaním | Celkový čas stratený v dôsledku zaseknutia, problémov s nástrojmi a prerušenia prívodu vzduchu | Identifikuje prerušenia výroby |
Napríklad, ak továreň spotrebuje 10 000 klincov a 300 z nich vyhodí kvôli ohnutiu, zasekávaniu alebo opravám, miera odpadu z klincov je:
Sledovanie tohto čísla v priebehu času môže pomôcť určiť, či zmeny vo výbere spojovacích prvkov, údržbe alebo výrobných postupoch znižujú množstvo odpadu.
Výrobcovia by mali používať konzistentné metódy merania a porovnávať výsledky za podobných výrobných podmienok.
6. Často kladené otázky o odpade z klincov pri výrobe paliet
Otázka 1. Mali by výrobcovia paliet používať rovnakú veľkosť klincov pre každý dizajn palety?
Nie. Veľkosť klincov by sa mala vyberať podľa hrúbky dreva, konštrukcie palety, požiadaviek na spojenie a príslušných výkonnostných noriem. Rôzne konštrukcie paliet môžu vyžadovať rôzne spojovacie prvky.
Otázka 2. Môže klincovačka na cievky natĺkať klince s kruhovou aj hladkou stopkou?
Niektoré klincovačky podporujú viacero konfigurácií klincov, ale kompatibilita závisí od špecifikácií nástroja. Výrobcovia by mali pred výmenou spojovacích prvkov potvrdiť priemer, dĺžku, zoradenie klincov a ďalšie požiadavky.
Otázka 3. Kedy by mala továreň na palety zvážiť výmenu svojich klincovačiek na cievky?
Výmena môže byť vhodná, keď nástroj nedokáže podoprieť požadované spojovacie prvky, nefunguje spoľahlivo aj napriek správnej údržbe alebo nespĺňa výrobné požiadavky. Opakujúce sa chyby by sa mali preskúmať predtým, ako sa predpokladá, že je potrebná výmena.
Otázka 4. Môže automatizované pribíjanie klincov znížiť chyby pri montáži paliet?
Automatizované alebo upevňovacie prvky asistované pribíjanie klincov môže pri správnej konfigurácii zlepšiť opakovateľnosť polohovania. Kvalita upevnenia však stále závisí od vhodných spojovacích prvkov, stavu dreva, nastavenia zariadenia a údržby.
Otázka 5. Aké informácie by mali výrobcovia poskytnúť pri výbere klincovačky?
Medzi užitočné informácie patrí dizajn palety, druh a hrúbka dreva, špecifikácie klincov, dostupný tlak vzduchu, objem výroby a či sa upevňovanie bude vykonávať manuálne alebo prostredníctvom automatizovaného systému.
7. Záver: Zlepšenie výroby paliet znížením počtu chýb upevňovania
Zníženie množstva odpadu z klincov a prepracovania pri výrobe paliet si vyžaduje konzistentné špecifikácie spojovacích prvkov, vhodné drevené materiály, stabilný výkon pneumatických nástrojov a spoľahlivú kontrolu kvality. Riešením opakujúcich sa chýb pri ich zdroji môžu výrobcovia znížiť zbytočnú spotrebu materiálu a prerušenia výroby.
Spoločnosť APACH ponúka priemyselné klincovačky na cievky na výrobu paliet a drevených obalov. Výber kompatibilného modelu môže podporiť konzistentnejšie upevňovanie a efektívnejšiu výrobu.
Hľadáte vhodnú klincovačku na cievky pre vašu linku na výrobu paliet?
Kontaktujte spoločnosť APACH a preberte s ňou špecifikácie klincov, materiály na palety a výrobné požiadavky.