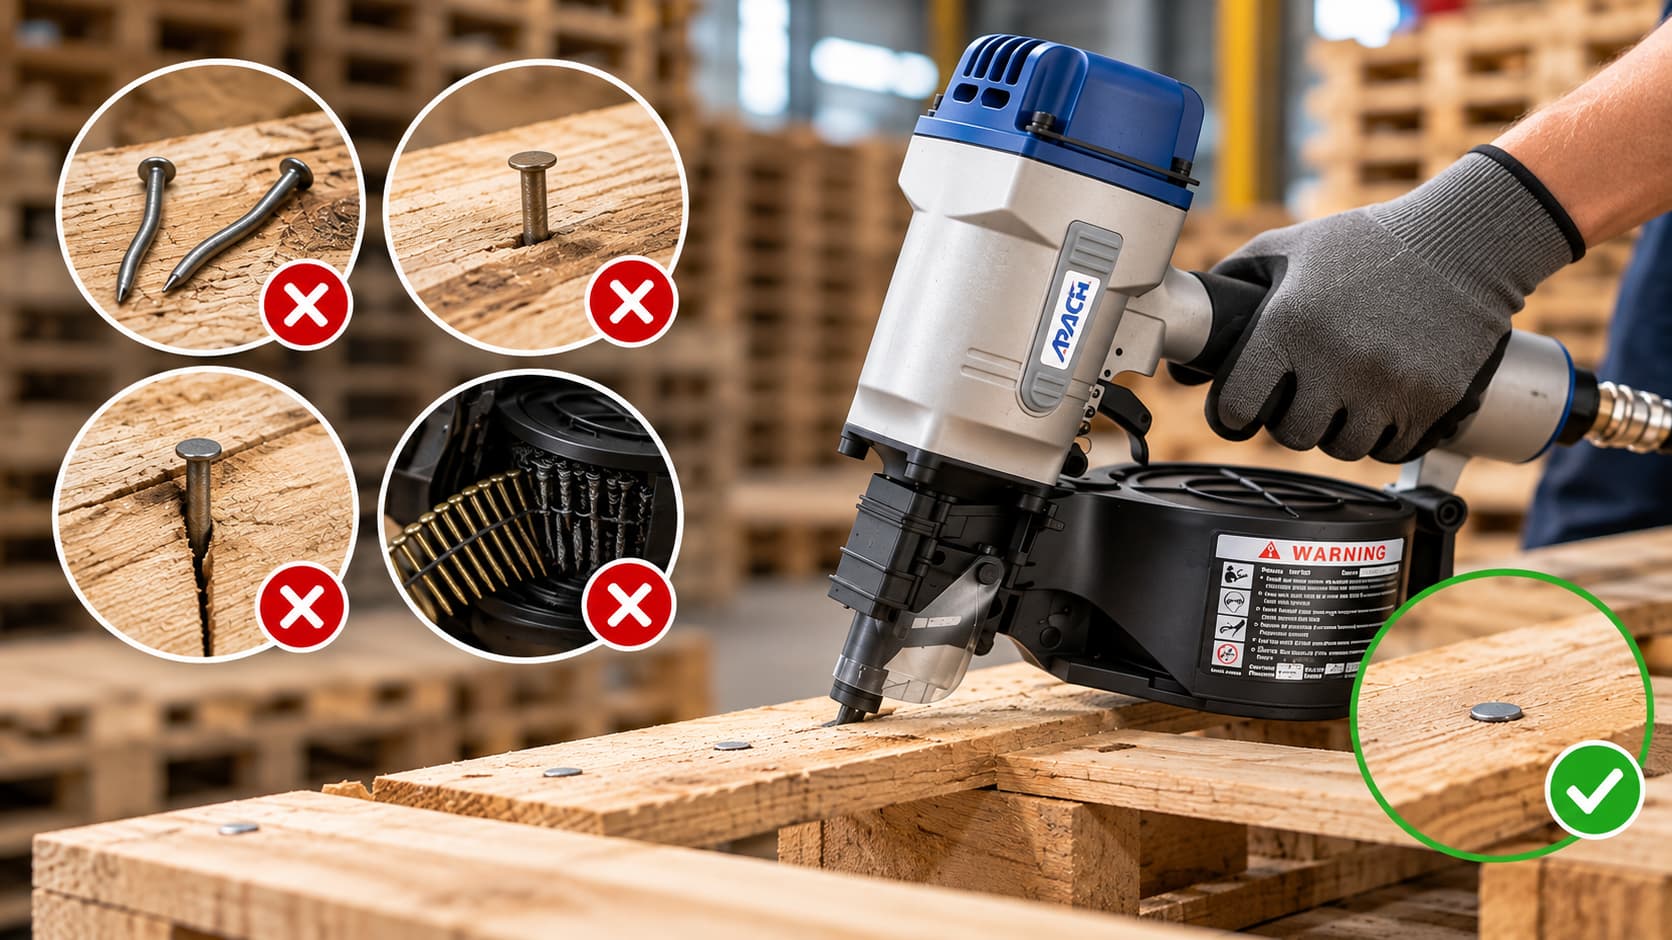
I palleproduktion kan bøjede søm, ufuldstændig gennemtrængning, træsplækken og sømblok føre til spild af fastgørelseselementer, beskadigede komponenter og dyrt efterarbejde. Når disse problemer opstår gentagne gange under storproduktion, øger de materialeforbruget, afbryder monteringsprocesserne og reducerer produktionseffektiviteten.
APACH Tools, en Taiwan-baseret producent af pneumatiske fastgørelsesværktøjer, tilbyder industrielle spiralsømpistoler til pallefremstilling, træemballage og kasseopbygning. Ved at vælge kompatible fastgørelsesmidler, opretholde stabil værktøjsydelse og forbedre fastgørelsesprocedurer kan palleproducenter reducere undgåelige defekter og forbedre monteringens ensartethed.
Denne vejledning forklarer de vigtigste årsager til sømspild, praktiske måder at forhindre genbearbejdning på, og hvordan man evaluerer coilsømpistoler til palleproduktion.
1. Hvad forårsager sømspild og omarbejdning i palleproduktion?
Sømspild og efterbearbejdning opstår generelt, når fastgørelseselementer, træmaterialer, udstyrsindstillinger eller driftsprocedurer ikke opfylder produktionskravene.
| Almindeligt problem | Mulige årsager | Produktionspåvirkning |
|---|---|---|
| Bøjede negle | Hårde knaster, uegnede søm, forkert værktøjsjustering | Spildte negle og reparationsarbejde |
| Ufuldstændig penetration | Utilstrækkelig drivkraft, tæt træ, begrænset luftstrøm | Forsinkelser ved omsømning og inspektion |
| Overdrevne søm | For meget drivkraft eller forkert dybdeindstilling | Beskadiget træ og potentielt svækkede forbindelser |
| Trækløvning | Forkert sømplacering, uegnet sømdiameter, defekt træ | Udskiftning af komponenter |
| Neglestop | Beskadigede sømspiraler, inkompatible fastgørelseselementer, fremføringsproblemer | Produktionsnedetid |
| Inkonsekvent negleplacering | Dårlig justering eller positionering | Monteringsfejl og efterarbejde |
Det er vigtigt at identificere den specifikke defekt. For eksempel kan øget lufttryk muligvis ikke løse ufuldstændig indtrængning, hvis det faktiske problem er en uegnet sømspecifikation eller for høj trædensitet.
Vigtig konklusion: Effektiv spildreduktion begynder med at identificere årsagen til fastgørelsesfejl i stedet for gentagne gange at reparere færdige paller.
2. Hvordan påvirker sømspecifikationer og træets tilstand fastgørelseskvaliteten?
Valg af fastgørelseselementer påvirker direkte kvaliteten af pallens montering. Sømlængde, diameter, skaftdesign og træets egenskaber skal tages i betragtning i et samlet perspektiv.
Neglelængde og -diameter
Søm skal give tilstrækkelig indtrængning i det understøttende træelement uden at stikke ud eller beskadige samlingen.
Et søm, der er for kort, opnår muligvis ikke den nødvendige forbindelsesevne, mens et for langt søm kan skabe risiko for fremspring. Sømdiameteren er også vigtig: større diametre kan øge risikoen for revner under visse forhold, især nær bræddekanter.
Sømspecifikationerne bør følge palledesignet og gældende ydeevnekrav i stedet for en enkelt universel størrelsesanbefaling.
Glatte, ring- og skrueskaftsøm
| Negletype | Karakteristika | Udvælgelsesovervejelse |
|---|---|---|
| Glat skaft | Almindelig aksel, generelt lettere at drive | Tilbagetrækningsmodstanden kan være lavere end for alternativer med deformeret skaft |
| Ringskaft | Ringformede kamme langs skaftet | Kan forbedre udtræksmodstanden, afhængigt af træ og fastgørelsesdesign |
| Skrueskaft | Spiralformet akselprofil | Anvendes hvor der kræves specifikke karakteristika for udtag og forbindelsesydelse |
Ændring af sømtyper uden at bekræfte værktøjskompatibilitet kan medføre fremføringsproblemer eller inkonsekvent fastgørelse.
Trækvalitet og fugtighedsforhold
Træets densitet, knaster, revner, tykkelsesvariationer og fugtindhold kan påvirke sømdrivningens ydeevne. For eksempel kan en fastgørelsesopsætning, der fungerer ensartet med ét parti nåletræ, resultere i ufuldstændig indtrængning, når den bruges med tættere materiale.
Før montering bør producenter inspicere træets dimensioner og synlige defekter. Fastgørelsesevnen bør også kontrolleres, når materialespecifikationer eller leverandører ændres.
Vigtig konklusion: Korrekt valg af søm skal tage højde for både pallekonstruktion og træets tilstand. Befæstelseselementer skal også opfylde pallens gældende design- og ydeevnekrav.
3. Hvordan påvirker lufttryk og coilsømpistolens ydeevne sømspild?
Pneumatiske spolesømpistoler kræver en tilstrækkelig og stabil trykluftforsyning for at kunne drive søm ensartet ind.
Når lufttrykket falder under kontinuerlig drift, kan sømmene muligvis ikke trænge helt ind. For meget kraft kan forårsage overdrivning og beskadigelse af træet.
Almindelige årsager til ustabil ydeevne inkluderer tilsnævrede slanger, luftlækager, utilstrækkelig kompressorkapacitet, forkerte regulatorindstillinger og slidte værktøjskomponenter.
Hvad skal palleproducenter kontrollere?
- Verificér driftstrykket i forhold til værktøjsproducentens specifikationer.
- Kontroller trykstabiliteten, mens sømpistolen er i drift.
- Undersøg slanger, fittings og lufttilslutninger for indsnævringer eller lækager.
- Bekræft, at neglens længde, diameter og samling passer til værktøjet.
- Følg producentens anvisninger for rengøring, smøring og vedligeholdelse.
Overskrid aldrig sømpistolens nominelle driftstryk for at kompensere for dårlig indtrængning. Hvis defekterne fortsætter, skal du kontrollere fastgørelseselementer, træmaterialer og værktøjets tilstand.
Valg af en APACH-spiralsømpistol til palleproduktion
APACH tilbyder industrielle sømpistoler til paller, emballering og kasseopsamling. Egnet udstyr bør vælges i henhold til de nødvendige fastgørelsesmidler og produktionsforhold.
| APACH-modellen | Produktegenskaber | Ansøgningsbehandling |
|---|---|---|
| CN-70.1 Spiralsømpistol | Understøtter 45-70 mm søm, 2,3-2,9 mm diameter, med 15° fladtrådskollation | Palle- og træemballageapplikationer, der kræver kompatible fastgørelseselementer |
| CN-70E2 Industriel Coil Sømpistol | Industriel spolesømpistol med todelt næseføring | Palle- og kasseopsamlingsapplikationer |
| CN-100E Coil-sømpistol | Industriel spolesømpistol til større kompatible fastgørelseselementer | Palle- og emballageapplikationer, der kræver de understøttede sømspecifikationer |
Magasinkapaciteten bør også tages i betragtning ved gentagen produktion. Et større magasin kan reducere genladningsfrekvensen, men det reducerer ikke automatisk sømfejl.
Vigtig konklusion: Den rigtige spolesømpistol skal passe til de nødvendige søm, træmaterialer og driftsforhold. Stabil værktøjsydelse er vigtigere end magasinkapacitet alene.
4. Fem praktiske måder at reducere neglespild og omarbejde
Palleproducenter kan reducere tilbagevendende fastgørelsesfejl ved at forbedre følgende fem områder.
4.1 Standardisér sømspecifikationer
Etabler godkendte sømspecifikationer for hvert palledesign, inklusive længde, diameter, skafttype og sortering. Identificer tydeligt fastgørelseselementer på produktionsarbejdsstationer for at forhindre operatører i at ilægge forkerte sømtyper.
4.2 Inspicer træ før montering
Kontroller dækbrædder og støtteelementer for revner, uegnede dimensioner og synlige defekter. Adskillelse af uegnede komponenter før montering hjælper med at forhindre, at beskadigede paller når den endelige inspektion.
4.3 Vedligehold pneumatisk værktøj regelmæssigt
Inspicer lufttilslutninger, magasiner og tilførselsmekanismer i henhold til producentens vedligeholdelsesinstruktioner. Fjern beskadigede eller defekte sømpistoler fra produktionen, indtil de er blevet inspiceret.
Afbryd altid trykluftforsyningen, inden du afhjælper blokeringer eller udfører vedligeholdelse, i henhold til producentens procedurer.
For yderligere vejledning, se APACHs artikel: Vedligeholdelsestips til spolesømpistol: Sådan holder du dit værktøj i topform .
4.4 Forbedre ensartetheden af negleplacering
Forkert sømplacering kan bidrage til flækkende, fremstående søm eller forbindelser, der ikke opfylder det krævede fastgørelsesmønster.
Brug godkendte specifikationer for sømplacering, træn operatører i korrekt værktøjspositionering, og overvej egnede fastgørelseselementer til gentagen montering.
4.5 Registreringsfejl og korrigerende handlinger
Spor bøjede søm, ufuldstændig gennemtrængning, træsplækken og sømblokering efter arbejdsstation, værktøj, batch af fastgørelseselementer eller pallemodel. Dette hjælper produktionsteams med at identificere tilbagevendende årsager og vurdere, om korrigerende handlinger er effektive.
Vigtig konklusion: Ensartede materialer, vedligeholdelse af udstyr og standardiserede fastgørelsesprocedurer kan hjælpe med at forhindre defekter, før de kræver efterarbejde.
5. Sådan måler du sømspild og omarbejder i palleproduktion
For at evaluere forbedringsindsatsen bør producenterne overvåge tre praktiske produktionsindikatorer.
| KPI | Beregning eller måling | Formål |
|---|---|---|
| Neglespild | Spildte negle / Samlet antal forbrugte negle × 100% | Måler spild af fastgørelseselementer |
| Omarbejdningshastighed for paller | Paller der kræver efterbearbejdning / Samlet antal samlede paller × 100% | Sporer monteringsfejl |
| Fastgørelsesrelateret nedetid | Samlet tid tabt på grund af papirstop, værktøjsproblemer og afbrydelser i lufttilførslen | Identificerer produktionsforstyrrelser |
Hvis en fabrik for eksempel bruger 10.000 søm og kasserer 300 på grund af bøjning, blokeringer eller reparationer, er dens sømspild:
Sporing af dette tal over tid kan hjælpe med at afgøre, om ændringer i valg af fastgørelseselementer, vedligeholdelse eller produktionsprocedurer reducerer spild.
Producenter bør anvende ensartede målemetoder og sammenligne resultater under lignende produktionsforhold.
6. Ofte stillede spørgsmål om sømspild i palleproduktion
Q1. Skal palleproducenter bruge den samme sømstørrelse til alle palledesign?
Nej. Sømstørrelsen bør vælges i henhold til trætykkelse, pallekonstruktion, tilslutningskrav og gældende ydeevnestandarder. Forskellige palledesigns kan kræve forskellige fastgørelseselementer.
Q2. Kan en spiralsømpistol drive både ringskaftsøm og søm med glat skaft?
Nogle spolesømpistoler understøtter flere sømkonfigurationer, men kompatibiliteten afhænger af værktøjets specifikationer. Producenter bør bekræfte sømdiameter, længde, samling og andre krav, før de skifter fastgørelseselementer.
Q3. Hvornår bør en pallefabrik overveje at udskifte sine coilsømpistoler?
Udskiftning kan være passende, når et værktøj ikke kan understøtte de nødvendige fastgørelseselementer, ikke længere fungerer pålideligt på trods af korrekt vedligeholdelse eller ikke opfylder produktionskravene. Tilbagevendende defekter bør undersøges, før det antages, at udskiftning er nødvendig.
Q4. Kan automatiseret sømning reducere defekter i pallmontering?
Automatiseret eller fiksturassisteret sømning kan forbedre positioneringsgentagelsen, når den er korrekt konfigureret. Fastgørelseskvaliteten afhænger dog stadig af passende fastgørelseselementer, træets tilstand, udstyrsindstillinger og vedligeholdelse.
Q5. Hvilke oplysninger skal producenterne give, når de vælger en coilsømpistol?
Nyttige oplysninger omfatter palledesign, trætype og -tykkelse, sømspecifikationer, tilgængeligt lufttryk, produktionsvolumen og om fastgørelsen vil blive udført manuelt eller via et automatiseret system.
7. Konklusion: Forbedr palleproduktionen ved at reducere fastgørelsesfejl
Reduktion af sømspild og omarbejde i palleproduktion kræver ensartede specifikationer for fastgørelseselementer, egnede træmaterialer, stabil ydeevne for pneumatiske værktøjer og pålidelig kvalitetskontrol. Ved at håndtere tilbagevendende defekter ved kilden kan producenter reducere unødvendigt materialeforbrug og produktionsafbrydelser.
APACH tilbyder industrielle spolesømpistoler til palleproduktion og træemballage. Valg af en kompatibel model kan understøtte mere ensartet fastgørelse og effektiv produktion.
Leder du efter en passende spolesømpistol til din palleproduktionslinje?
Kontakt APACH for at drøfte dine sømspecifikationer, pallematerialer og produktionskrav.