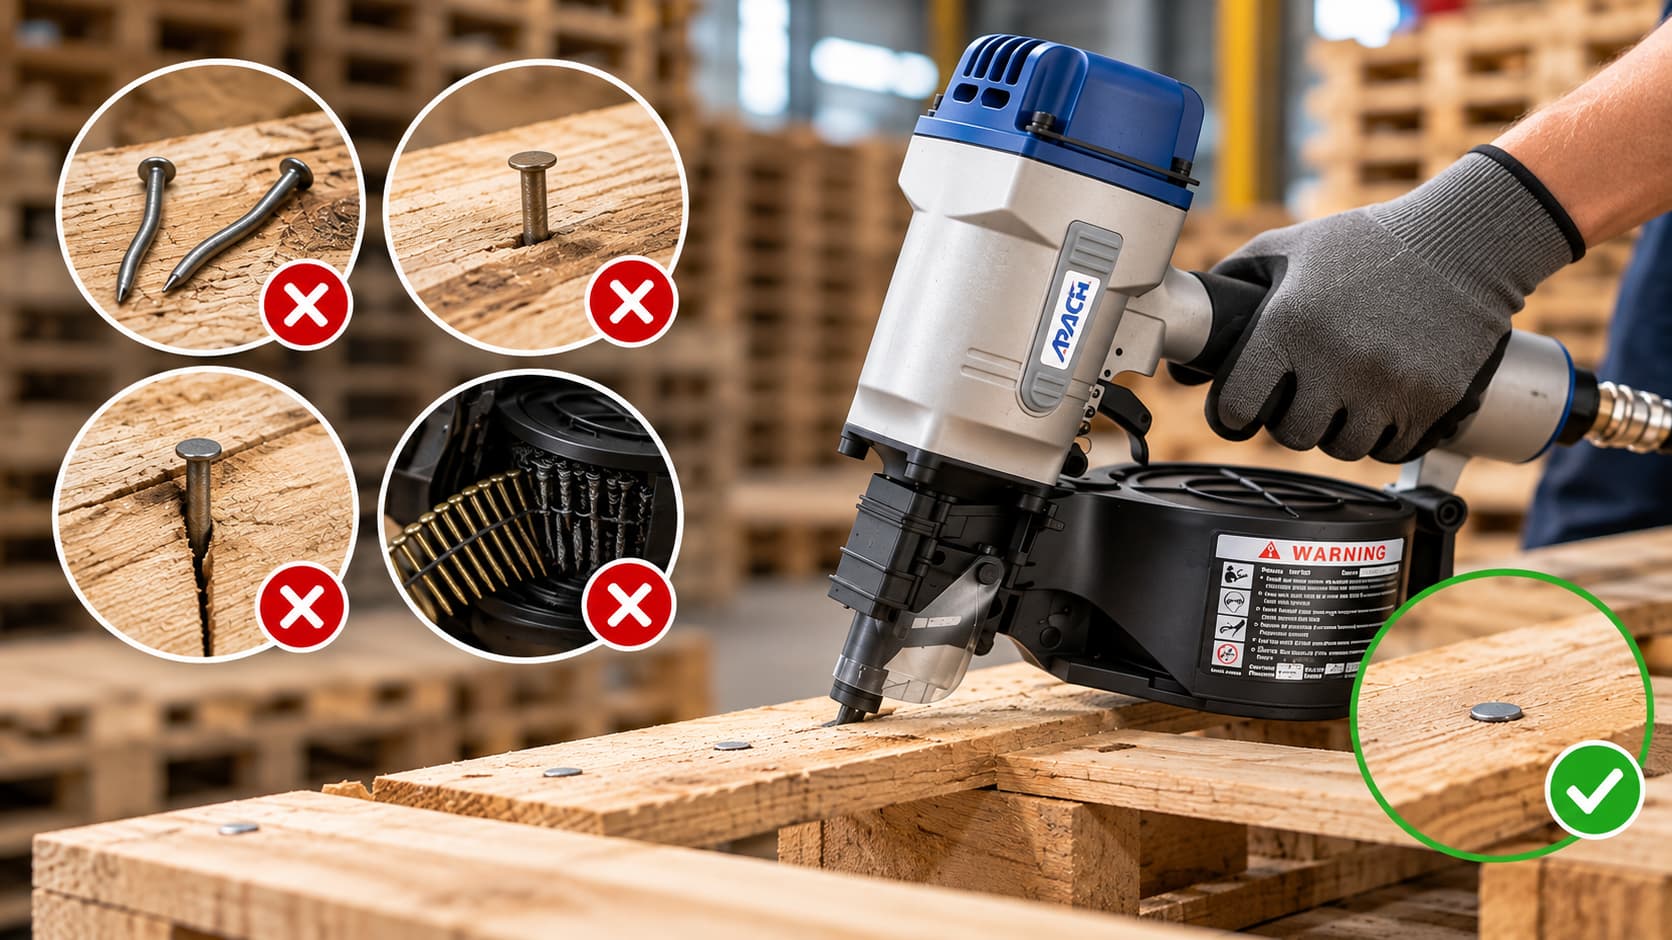
Při výrobě palet mohou ohnuté hřebíky, neúplné proniknutí, štěpení dřeva a zasekávání hřebíků vést k plýtvání spojovacími prvky, poškození součástí a nákladným opravám. Pokud se tyto problémy opakovaně vyskytují během velkoobjemové výroby, zvyšují spotřebu materiálu, přerušují montážní operace a snižují efektivitu výroby.
APACH Tools, tchajwanský výrobce pneumatického upevňovacího nářadí, nabízí průmyslové hřebíkovačky pro výrobu palet, dřevěných obalů a bednění. Výběrem kompatibilních spojovacích prvků, udržováním stabilního výkonu nářadí a zlepšováním upevňovacích postupů mohou výrobci palet omezit počet zbytečných vad a zlepšit konzistenci montáže.
Tato příručka vysvětluje hlavní příčiny plýtvání hřebíky, praktické způsoby, jak zabránit přepracování, a jak vyhodnotit hřebíkovačky na cívky pro výrobu palet.
1. Co způsobuje plýtvání hřebíky a jejich přepracování při výrobě palet?
K odpadu hřebíků a jejich přepracování obvykle dochází, když spojovací prvky, dřevěné materiály, nastavení zařízení nebo provozní postupy neodpovídají výrobním požadavkům.
| Častý problém | Možné příčiny | Dopad na produkci |
|---|---|---|
| Ohnuté hřebíky | Tvrdé suky, nevhodné hřebíky, nesprávné vyrovnání nástroje | Zbytečné hřebíky a opravy |
| Neúplná penetrace | Nedostatečná hnací energie, husté dřevo, omezený přívod vzduchu | Zpoždění při opětovném přibíjení hřebíků a inspekcí |
| Přehnaně zaražené hřebíky | Nadměrná energie při řezání nebo nesprávné nastavení hloubky | Poškozené dřevo a potenciálně oslabené spoje |
| Štípání dřeva | Nesprávné umístění hřebíků, nevhodný průměr hřebíků, vadné dřevo | Výměna součástek |
| Zaseknuté nehty | Poškozené hřebíky, nekompatibilní spojovací prvky, problémy s podáváním | Prostoje ve výrobě |
| Nekonzistentní umístění nehtů | Špatné zarovnání nebo umístění | Montážní vady a přepracování |
Identifikace konkrétní vady je zásadní. Například zvýšení tlaku vzduchu nemusí vyřešit neúplné pronikání, pokud je skutečným problémem nevhodná specifikace hřebíků nebo nadměrná hustota dřeva.
Klíčové ponaučení: Efektivní snižování odpadu začíná identifikací příčiny vad upevnění, spíše než opakovanou opravou hotových palet.
2. Jak specifikace hřebíků a stav dřeva ovlivňují kvalitu upevnění?
Výběr spojovacího prvku přímo ovlivňuje kvalitu montáže palet. Délku hřebíku, průměr, provedení dříku a vlastnosti dřeva je třeba zvážit společně.
Délka a průměr hřebíku
Hřebíky musí zajistit dostatečné proniknutí do nosného dřevěného prvku, aniž by vyčnívaly nebo poškodily sestavu.
Příliš krátký hřebík nemusí dosáhnout požadovaného spojovacího výkonu, zatímco příliš dlouhý hřebík může vytvořit riziko vyčnívání. Důležitý je také průměr hřebíku: větší průměry mohou za určitých podmínek, zejména v blízkosti okrajů desky, zvýšit riziko prasknutí.
Specifikace hřebíků by se měly řídit návrhem palety a příslušnými výkonnostními požadavky, spíše než jediným univerzálním doporučením velikosti.
Hladké, prstencové a šroubové hřebíky
| Typ nehtů | Charakteristiky | Úvaha o výběru |
|---|---|---|
| Hladká stopka | Hladká hřídel, obecně snadnější pohon | Odpor při vytažení může být nižší než u alternativ s deformovanou stopkou. |
| Dřík prstence | Prstencové hřebeny podél hřídele | Může zlepšit odolnost proti vytažení v závislosti na dřevě a konstrukci spojovacího prvku |
| Dřík šroubu | Profil spirálové hřídele | Používá se tam, kde jsou vyžadovány specifické charakteristiky odběru a připojení |
Změna typu hřebíků bez ověření kompatibility nástrojů může způsobit problémy s podáváním nebo nekonzistentní upevňování.
Kvalita dřeva a vlhkostní podmínky
Hustota dřeva, suky, praskliny, změny tloušťky a obsah vlhkosti mohou ovlivnit výkon zatloukání hřebíků. Například upevňovací systém, který funguje konzistentně s jednou várkou měkkého dřeva, může při použití s hustším materiálem vést k neúplnému proniknutí.
Před montáží by měli výrobci zkontrolovat rozměry dřeva a viditelné vady. Vlastnosti upevnění by měly být také zkontrolovány při změně specifikace materiálu nebo dodavatele.
Klíčové ponaučení: Správný výběr hřebíků musí zohledňovat jak konstrukci palety, tak i stav dřeva. Spojovací prvky by měly také splňovat příslušné konstrukční a výkonnostní požadavky palety.
3. Jak tlak vzduchu a výkon hřebíkovačky ovlivňují plýtvání hřebíky?
Pneumatické hřebíkovačky vyžadují pro plynulé zatloukání hřebíků dostatečný a stabilní přívod stlačeného vzduchu.
Pokud během nepřetržitého provozu klesne tlak vzduchu, hřebíky se nemusí zcela zatlouct. Nadměrná energie při zatloukání může způsobit přetížení a poškození dřeva.
Mezi běžné příčiny nekonzistentního výkonu patří zúžené hadice, úniky vzduchu, nedostatečný výkon kompresoru, nesprávné nastavení regulátoru a opotřebované součásti nástroje.
Co by měli výrobci palet kontrolovat?
- Ověřte provozní tlak podle specifikací výrobce nástroje.
- Zkontrolujte stabilitu tlaku během provozu hřebíkovačky.
- Zkontrolujte hadice, armatury a vzduchové přípojky, zda v nich nejsou ucpané nebo zda nedochází k únikům.
- Ověřte, zda délka, průměr a uspořádání hřebíku odpovídají nástroji.
- Dodržujte pokyny výrobce pro čištění, mazání a údržbu.
Nikdy nepřekračujte jmenovitý provozní tlak hřebíkovačky, abyste kompenzovali špatné pronikání. Pokud závady přetrvávají, zkontrolujte spojovací prvky, dřevěné materiály a stav nástroje.
Výběr hřebíkovačky APACH pro výrobu palet
APACH nabízí průmyslové hřebíkovačky na cívky pro montáž palet, balení a bednění. Vhodné zařízení by mělo být vybráno podle požadovaných spojovacích prvků a výrobních podmínek.
| Model APACH | Charakteristiky produktu | Zvážení žádosti |
|---|---|---|
| Hřebíkovačka na cívky CN-70.1 | Podporuje hřebíky o průměru 45–70 mm a průměru 2,3–2,9 mm s plochým drátem uspořádaným pod úhlem 15° | Aplikace na palety a dřevěné obaly vyžadující kompatibilní spojovací prvky |
| Průmyslová hřebíkovačka na cívky CN-70E2 | Průmyslová hřebíkovačka na cívky s dvoudílným vodítkem pro nosní spoj | Aplikace pro palety a bednění |
| Hřebíkovačka na cívky CN-100E | Průmyslová hřebíkovačka na cívky pro větší kompatibilní spojovací prvky | Paletové a balicí aplikace vyžadující podporované specifikace hřebíků |
Pro opakovanou výrobu je třeba zvážit i kapacitu zásobníku. Větší zásobník může snížit frekvenci přebíjení, ale automaticky nesníží počet vad hřebíků.
Klíčové shrnutí: Správná hřebíkovačka na cívky musí odpovídat požadovaným hřebíkům, dřevěným materiálům a provozním podmínkám. Stabilní výkon nástroje je důležitější než samotná kapacita zásobníku.
4. Pět praktických způsobů, jak snížit plýtvání nehty a jejich přepracování
Výrobci palet mohou snížit počet opakujících se vad upevňování zlepšením následujících pěti oblastí.
4.1 Standardizace specifikací nehtů
Stanovte schválené specifikace hřebíků pro každý návrh palety, včetně délky, průměru, typu dříku a uspořádání. Jasně identifikujte spojovací prvky na výrobních pracovištích, aby se zabránilo vkládání nesprávných typů hřebíků obsluhou.
4.2 Kontrola dřeva před montáží
Zkontrolujte podlahové desky a nosné prvky, zda nemají praskliny, nevhodné rozměry a viditelné vady. Oddělení nevhodných součástí před montáží pomáhá zabránit tomu, aby se poškozené palety dostaly ke konečné kontrole.
4.3 Pravidelně udržujte pneumatické nářadí
Zkontrolujte vzduchové přípojky, zásobníky a podávací mechanismy dle pokynů výrobce k údržbě. Poškozené nebo nefunkční hřebíkovačky vyřaďte z výroby, dokud nebudou zkontrolovány.
Před odstraněním zaseknutého materiálu nebo provedením údržby vždy odpojte přívod stlačeného vzduchu podle postupů výrobce.
Další pokyny naleznete v článku společnosti APACH: Tipy pro údržbu hřebíkovaček na cívky: Jak udržet nástroj v perfektním stavu .
4.4 Zlepšení konzistence umístění nehtů
Nesprávné umístění hřebíků může přispět k jejich štěpení, vyčnívání nebo spojům, které neodpovídají požadovanému upevňovacímu vzoru.
Používejte schválené specifikace pro umístění hřebíků, proškolte obsluhu ve správném umístění nástrojů a zvažte vhodné přípravky pro opakovanou montáž.
4.5 Zaznamenávání vad a nápravná opatření
Sledujte ohnuté hřebíky, neúplné proniknutí, štěpení dřeva a zasekávání hřebíků podle pracovní stanice, nástroje, dávky spojovacího materiálu nebo modelu palety. To pomáhá výrobním týmům identifikovat opakující se příčiny a vyhodnotit, zda jsou nápravná opatření účinná.
Klíčové ponaučení: Konzistentní materiály, údržba zařízení a standardizované postupy upevňování mohou pomoci předcházet vadám dříve, než budou vyžadovat opravu.
5. Jak měřit odpad hřebíků a jejich opracování při výrobě palet
Pro vyhodnocení snah o zlepšení by výrobci měli sledovat tři praktické ukazatele výroby.
| Klíčový ukazatel výkonnosti (KPI) | Výpočet nebo měření | Účel |
|---|---|---|
| Míra odpadu z nehtů | Vyhozené hřebíky / Celkem spotřebované hřebíky × 100 % | Měření odpadu spojovacích prvků |
| Míra přepracování palet | Palety vyžadující přepracování / Celkový počet smontovaných palet × 100 % | Sleduje vady montáže |
| Prostoje související s upevňováním | Celkový čas ztracený v důsledku zaseknutí, problémů s nástroji a přerušení dodávky vzduchu | Identifikuje narušení výroby |
Například pokud továrna spotřebuje 10 000 hřebíků a 300 jich vyhodí kvůli ohýbání, zasekávání nebo opravám, míra odpadu hřebíků je:
Sledování tohoto čísla v čase může pomoci určit, zda změny ve výběru spojovacích prvků, údržbě nebo výrobních postupech snižují množství odpadu.
Výrobci by měli používat konzistentní metody měření a porovnávat výsledky za podobných výrobních podmínek.
6. Často kladené otázky o odpadu hřebíků při výrobě palet
Otázka 1. Měli by výrobci palet používat stejnou velikost hřebíků pro každý design palety?
Ne. Velikost hřebíků by měla být vybrána podle tloušťky dřeva, konstrukce palety, požadavků na spojení a příslušných výkonnostních norem. Různé konstrukce palet mohou vyžadovat různé spojovací prvky.
Otázka 2. Může hřebíkovačka na spirály natloukat hřebíky s očkem i s hladkým dříkem?
Některé hřebíkovačky do spirál podporují více konfigurací hřebíků, ale kompatibilita závisí na specifikacích nástroje. Výrobci by měli před výměnou spojovacích prvků ověřit průměr, délku, řazení hřebíků a další požadavky.
Otázka 3. Kdy by měla továrna na palety zvážit výměnu svých hřebíkovaček na cívky?
Výměna může být vhodná, pokud nástroj nedokáže unést požadované spojovací prvky, i přes řádnou údržbu již nefunguje spolehlivě nebo nesplňuje výrobní požadavky. Opakující se závady by měly být prošetřeny předtím, než se předpokládá, že je výměna nutná.
Q4. Může automatizované hřebíkování snížit vady při montáži palet?
Automatizované nebo upínací zařízení může při správné konfiguraci zlepšit opakovatelnost polohování. Kvalita upevnění však stále závisí na vhodných spojovacím prvcích, stavu dřeva, nastavení zařízení a údržbě.
Otázka 5. Jaké informace by měli výrobci poskytnout při výběru hřebíkovačky na cívky?
Mezi užitečné informace patří design palety, druh a tloušťka dřeva, specifikace hřebíků, dostupný tlak vzduchu, objem výroby a to, zda bude upevňování prováděno ručně nebo pomocí automatizovaného systému.
7. Závěr: Zlepšení výroby palet snížením vad upevnění
Snížení plýtvání hřebíky a přepracování při výrobě palet vyžaduje konzistentní specifikace spojovacích prvků, vhodné dřevěné materiály, stabilní výkon pneumatických nástrojů a spolehlivou kontrolu kvality. Řešením opakujících se vad u jejich zdroje mohou výrobci snížit zbytečnou spotřebu materiálu a přerušení výroby.
APACH nabízí průmyslové hřebíkovačky na cívky pro výrobu palet a dřevěných obalů. Výběr kompatibilního modelu může podpořit konzistentnější upevňování a efektivnější výrobu.
Hledáte vhodnou hřebíkovačku na cívky pro vaši linku na výrobu palet?
Kontaktujte společnost APACH a proberte s ní specifikace hřebíků, materiály palet a výrobní požadavky.